Plateforme pour l'industrie métallurgique et sidérurgique
Au cours des trente dernières années, Joop Nijland, technicien de terrain chez Harry Hersbach, représentant néerlandais de Horn, a mis au point, en collaboration avec Roger Kasper, technicien chez Horn, d’innombrables solutions d’outillage souvent complexes. Cela lui a valu le surnom de « Gekke Hollander » (le « Hollandais fou »). Ainsi, chez Kooiman Marine Group, près de Rotterdam, ils ont conçu une solution permettant de fraiser un filetage circulaire d’un diamètre de 400 millimètres et d’un pas de 40 millimètres. Résultat : une qualité améliorée et un gain de temps considérable.
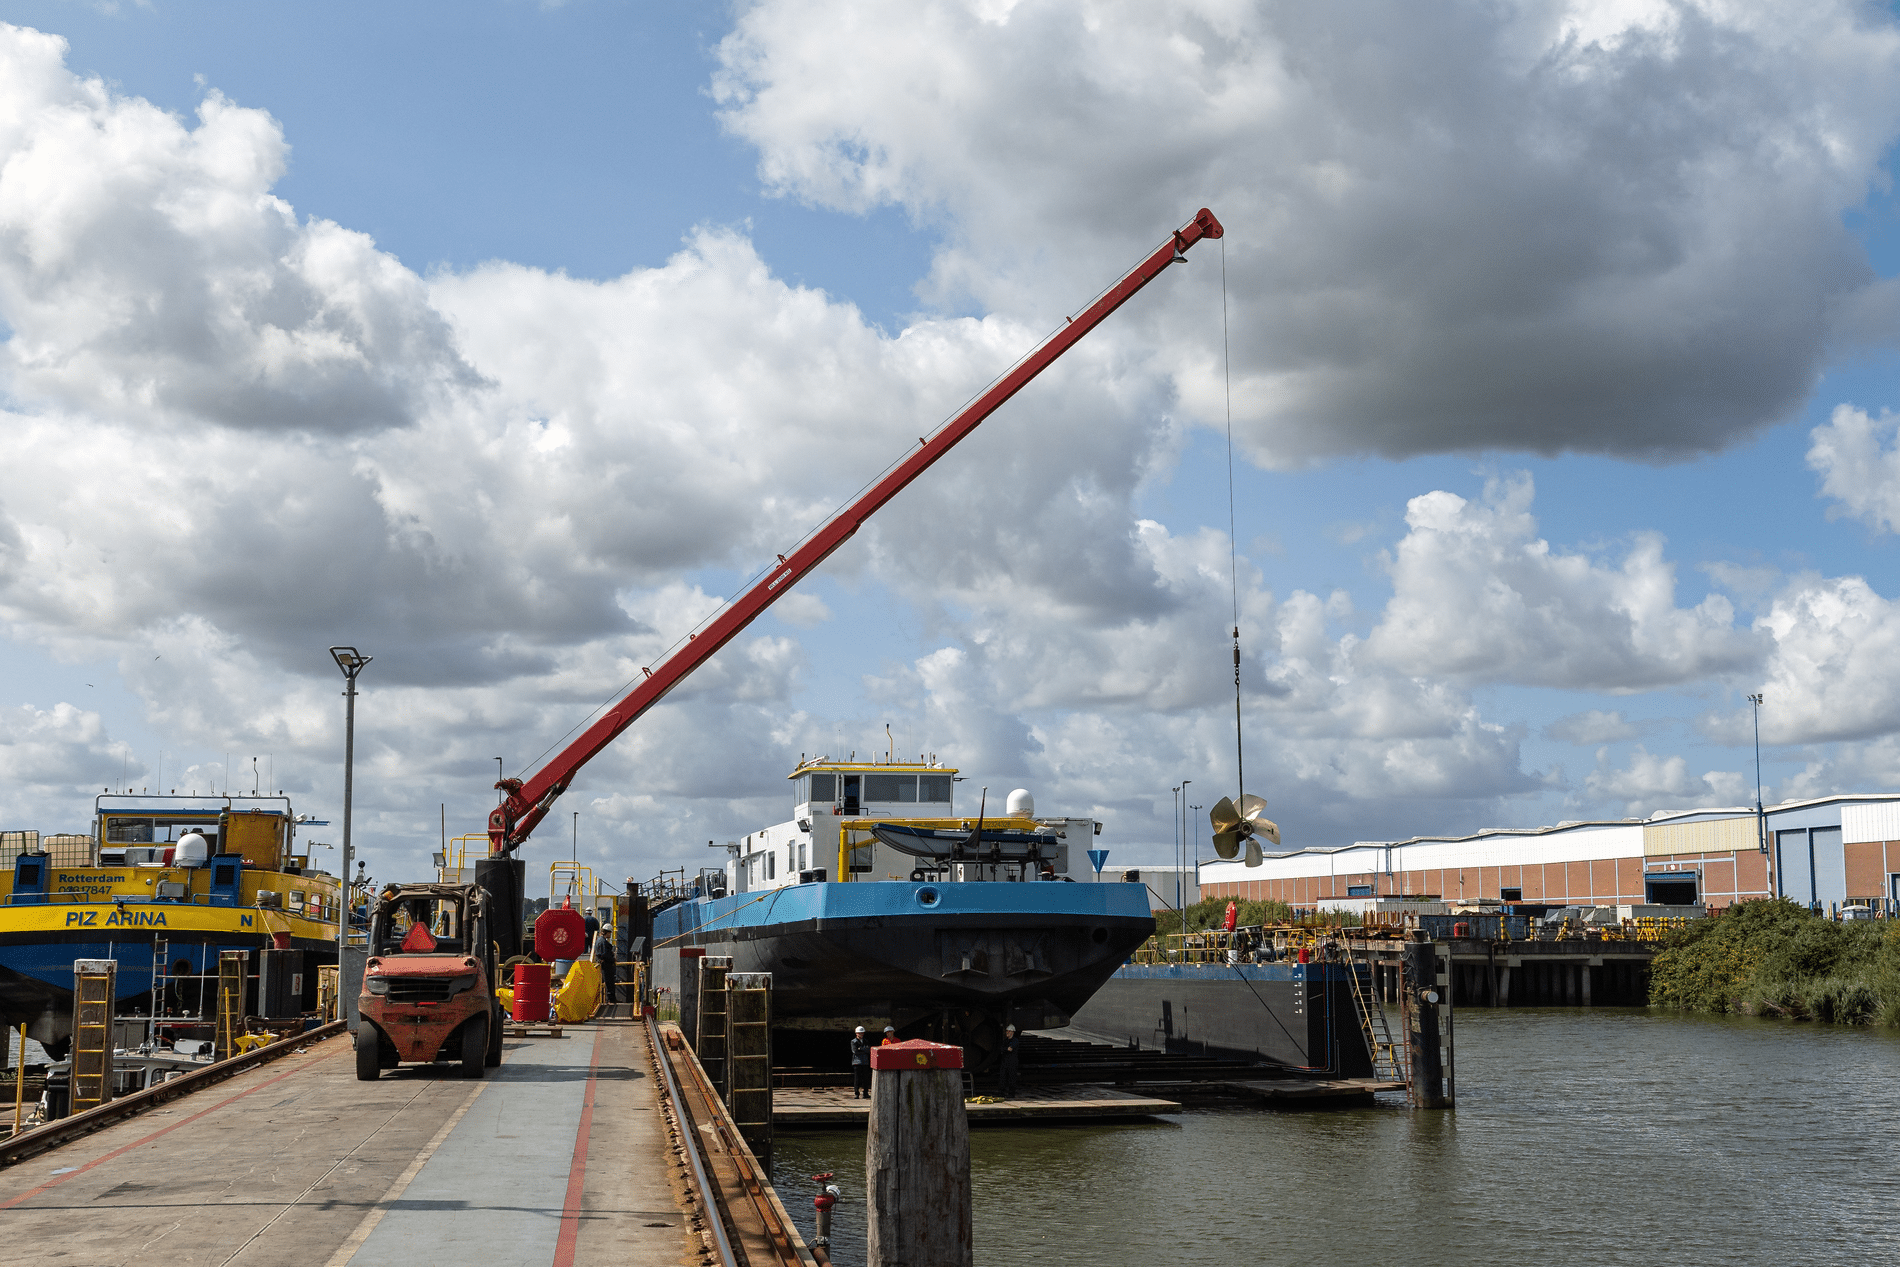
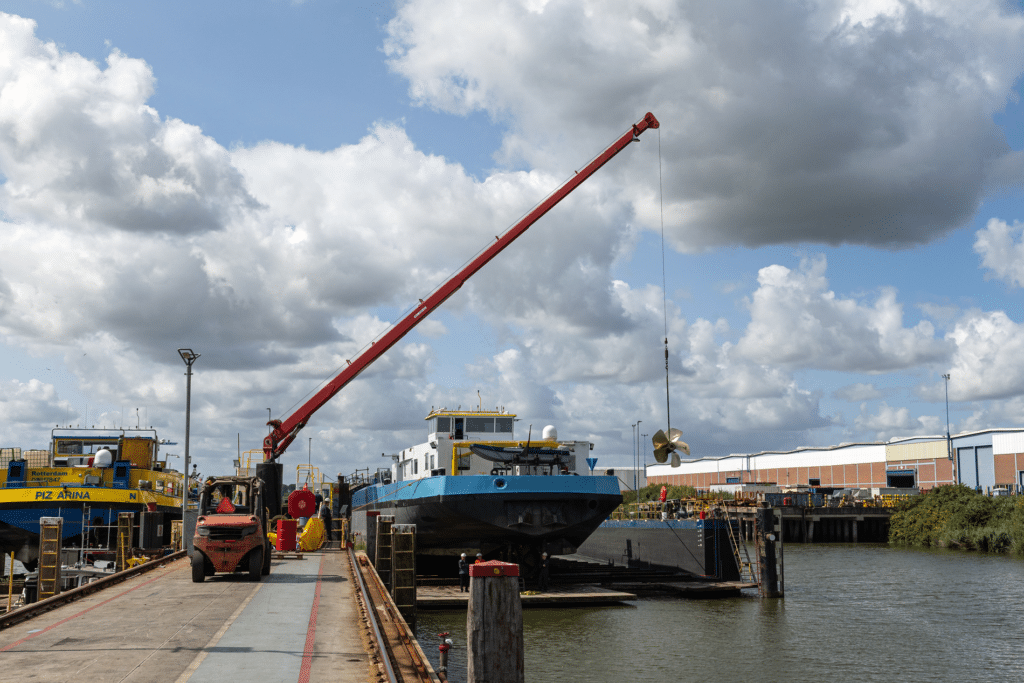
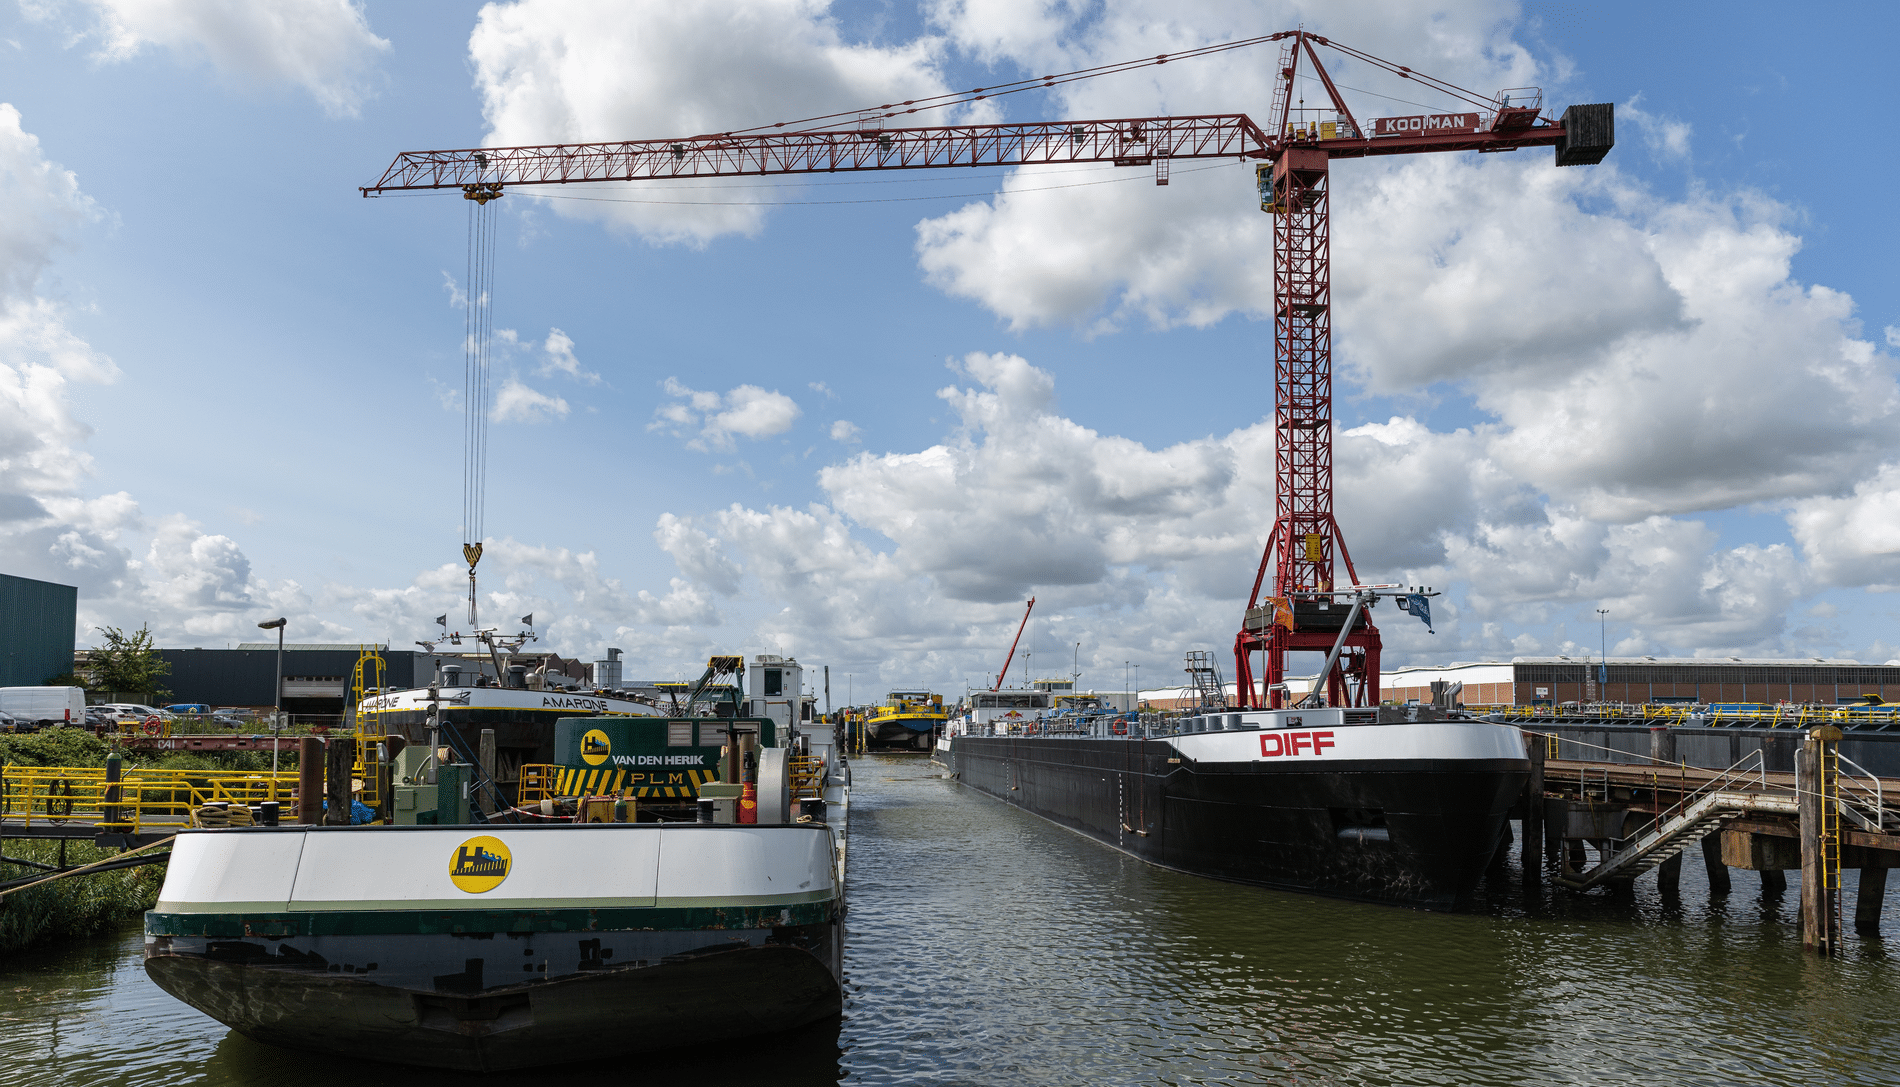
Kooiman Marine Group, une entreprise, à l’origine, familiale dotée d’une riche histoire, s’investit corps et âme dans l’industrie maritime. Il s’agit en effet d’un groupe indépendant de constructeurs navals multidisciplinaires où le savoir-faire et le souci de la qualité occupent une place centrale. Ils construisent les navires et installations offshore les plus divers, adaptés aux besoins spécifiques de leurs clients : navires de travail, dragues, remorqueurs et pousseurs, bateaux de navigation intérieure et de pêche, bacs et navires de patrouille. Ils intègrent également des installations GNL, SCR et CVC, ainsi que des systèmes de traitement des eaux de ballast, dans des navires neufs ou existants. De plus, ils réalisent des aménagements portuaires comprenant notamment des pontons, des passerelles et des supports de poteaux, fournissent des équipements de pont et se chargent de la conception de l’aménagement intérieur des navires.
L’équipe de Kooiman garantit une offre globale comprenant la conception, l’ingénierie, la construction, la fabrication mécanique, l’équipement naval et la technologie de propulsion… mais aussi la gestion de projet, la gestion de la qualité et de la sécurité, la coordination logistique et l’assistance technique, 24 heures sur 24. Elle construit de nouveaux navires, mais est également réputée pour la réparation, la modernisation et la mise à niveau de flottes existantes, les contrats de maintenance sur mesure, les stratégies de gestion des pièces de rechange et les offres flexibles en matière de logistique et d’approvisionnement. Kooiman Marine Group fournit des solutions durables, réduit les temps d’immobilisation et garantit l’efficacité opérationnelle tout au long du cycle de vie des navires. Pour ce faire, l’entreprise s’appuie sur une équipe de professionnels enthousiastes et expérimentés, et mise sur des processus rationalisés et des machines de haute qualité.
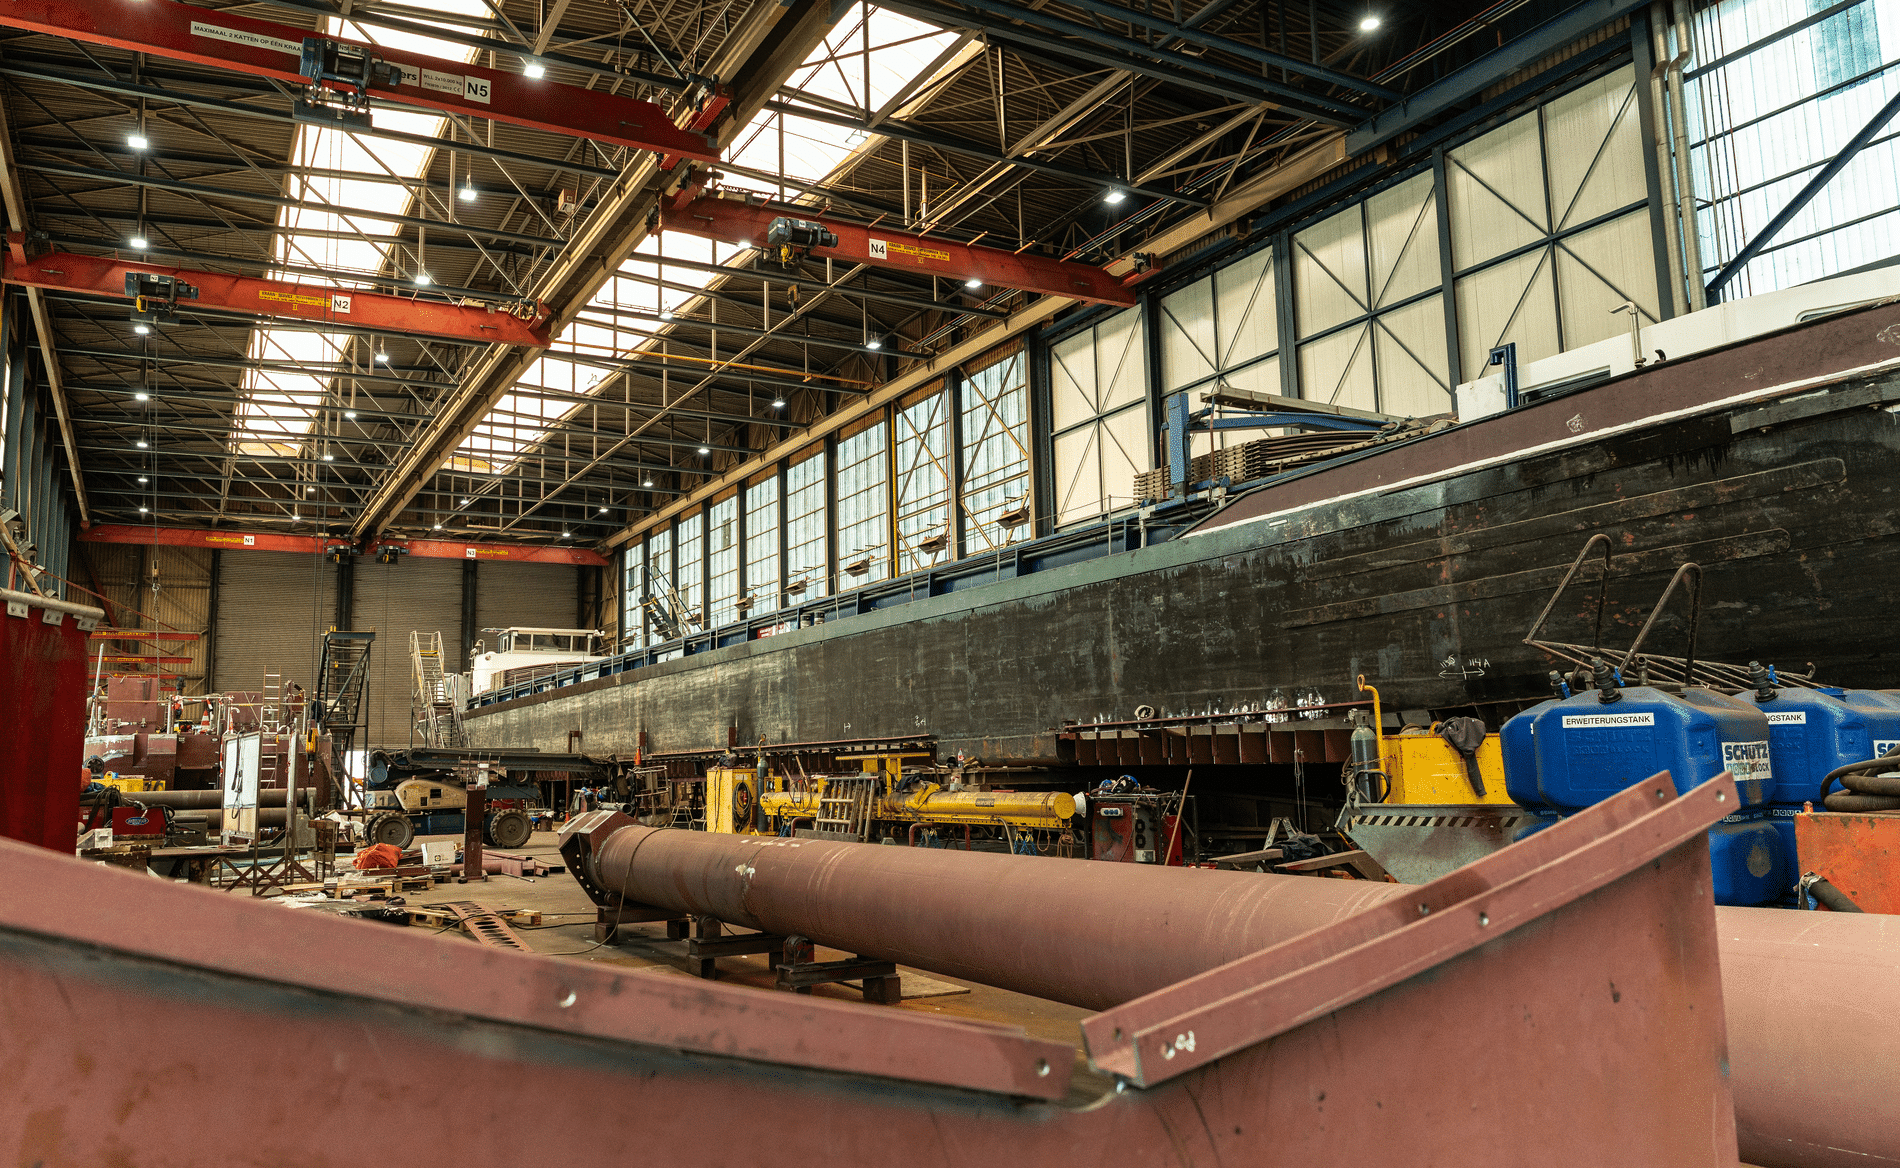
Pour usiner des pièces de grande taille, il faut disposer des machines adaptées. Kooiman a récemment investi dans un centre d’usinage Retos. Le RETOS RET10P est un centre de fraisage/tournage universel et puissant destiné à l’usinage de précision de pièces de grande taille. La machine allie une structure robuste avec une grande rigidité et une technologie CNC moderne pour produire de manière fiable des pièces complexes. Grâce à son système de broche et d’axes de haute précision, la machine atteint une grande répétabilité. Une force de serrage élevée, un usinage à faibles vibrations et des systèmes de changement d’outils intégrés minimisent les temps de réglage.
Kooiman Marine Group opte délibérément pour des outils de haute qualité, ce qui l’a amené à entrer en contact avec le duo Joop Nijland, qui a travaillé au cours de sa carrière comme technicien de terrain pour la représentation néerlandaise de Horn, Harry Hersbach, et Roger Kasper, technicien Horn pour la France et les pays du Benelux. Pendant trois décennies, ce duo a développé des solutions d’outillage complexes, dont certaines sont sans équivalent. Des premières ébauches aux systèmes d’outillage multiphases extrêmement complexes, ils ont démontré leur capacité à transformer des défis techniques en solutions concrètes.
« Parfois, les gens secouaient la tête quand nous leur présentions nos idées. Mais les concepteurs de Horn les transformaient presque toujours en outils fonctionnels », raconte Roger Kasper. Joop Nijland ajoute : « Sans le département conception de Horn, nos idées seraient souvent restées lettre morte. Ils ont très bien fait leur travail. »
L’un des derniers grands projets a consisté à fraiser des filets circulaires. Le tournage n’était pas possible en raison de la géométrie des composants. Les filets ont un pas de 32 millimètres et 40 millimètres, avec des diamètres compris entre 400 millimètres et 500 millimètres. La profondeur et la largeur de chaque spire atteignent environ 40 millimètres. Lors de son utilisation ultérieure, le filetage sera soumis à de fortes contraintes de traction. C’est pourquoi les exigences de qualité sont élevées et les tolérances très serrées. Joop Nijland et Roger Kasper se sont fixé pour objectif de fraiser le filetage en une seule coupe.
Le « Hollandais fou » a encore eu une idée. C’est ce qu’ont dit d’emblée les ingénieurs du bureau d’études », raconte Roger Kasper en riant. À y regarder de plus près, l’idée a mûri dans le logiciel de CAO pour devenir une solution d’outillage à part entière. La voici : pour faire simple, la fraise comporte six dents ou arêtes de coupe, d’un diamètre de 300 millimètres. Mais chacune de ces six dents se compose de plusieurs arêtes de coupe distinctes présentant des profils de coupe différents. Celles-ci permettent d’obtenir le profil de filetage souhaité lors d’une coupe complète. Horn utilise à cet effet les plaquettes amovibles de type S279 et 409. Les plaquettes à double tranchant de type 279 sont rectifiées avec précision selon une forme spéciale. Elles se chargent du fraisage des rayons. Les plaquettes de type 409 apportent un soutien grâce à une arête de coupe supplémentaire. Elles proviennent de l’assortiment standard de Horn.
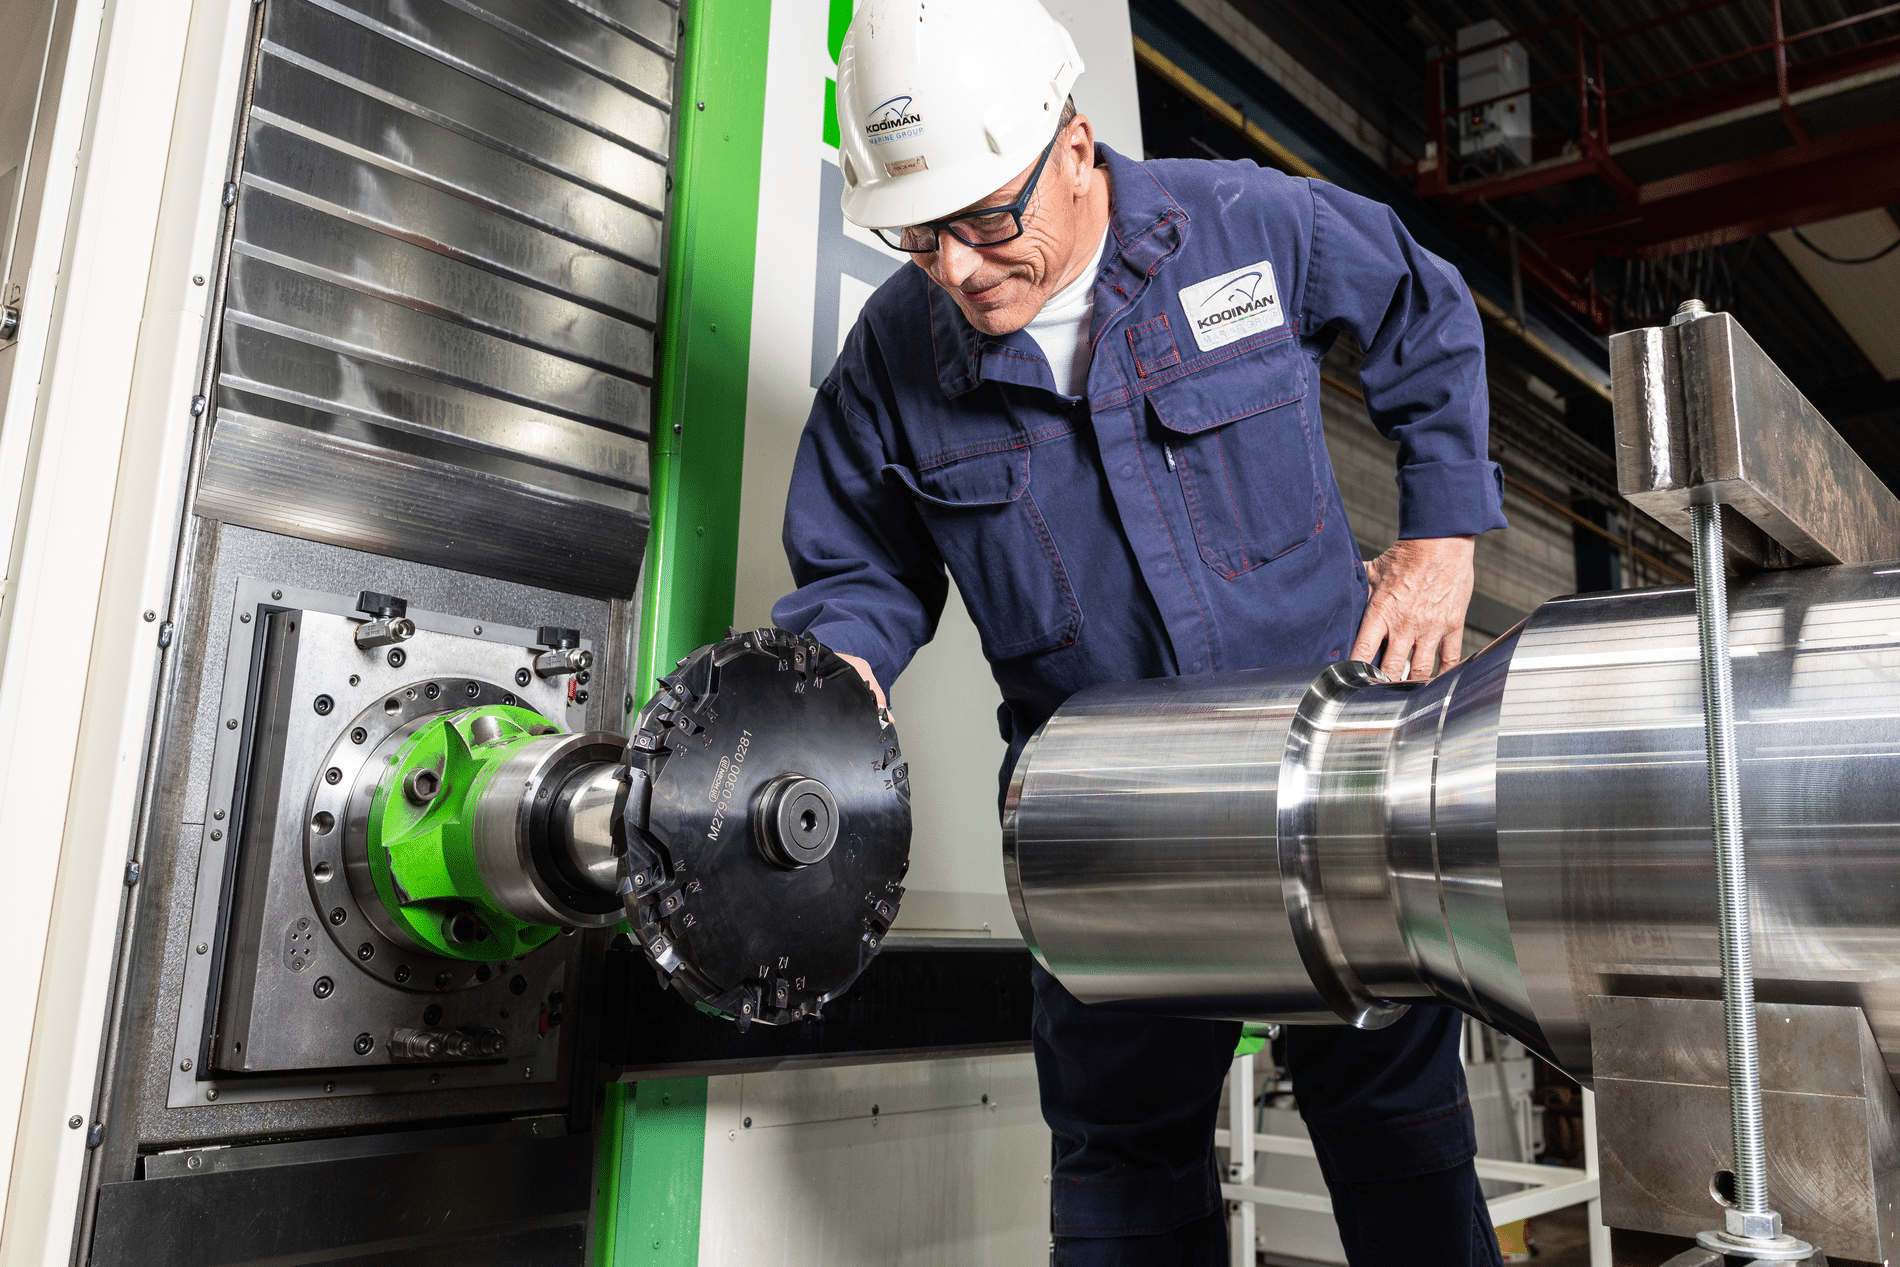
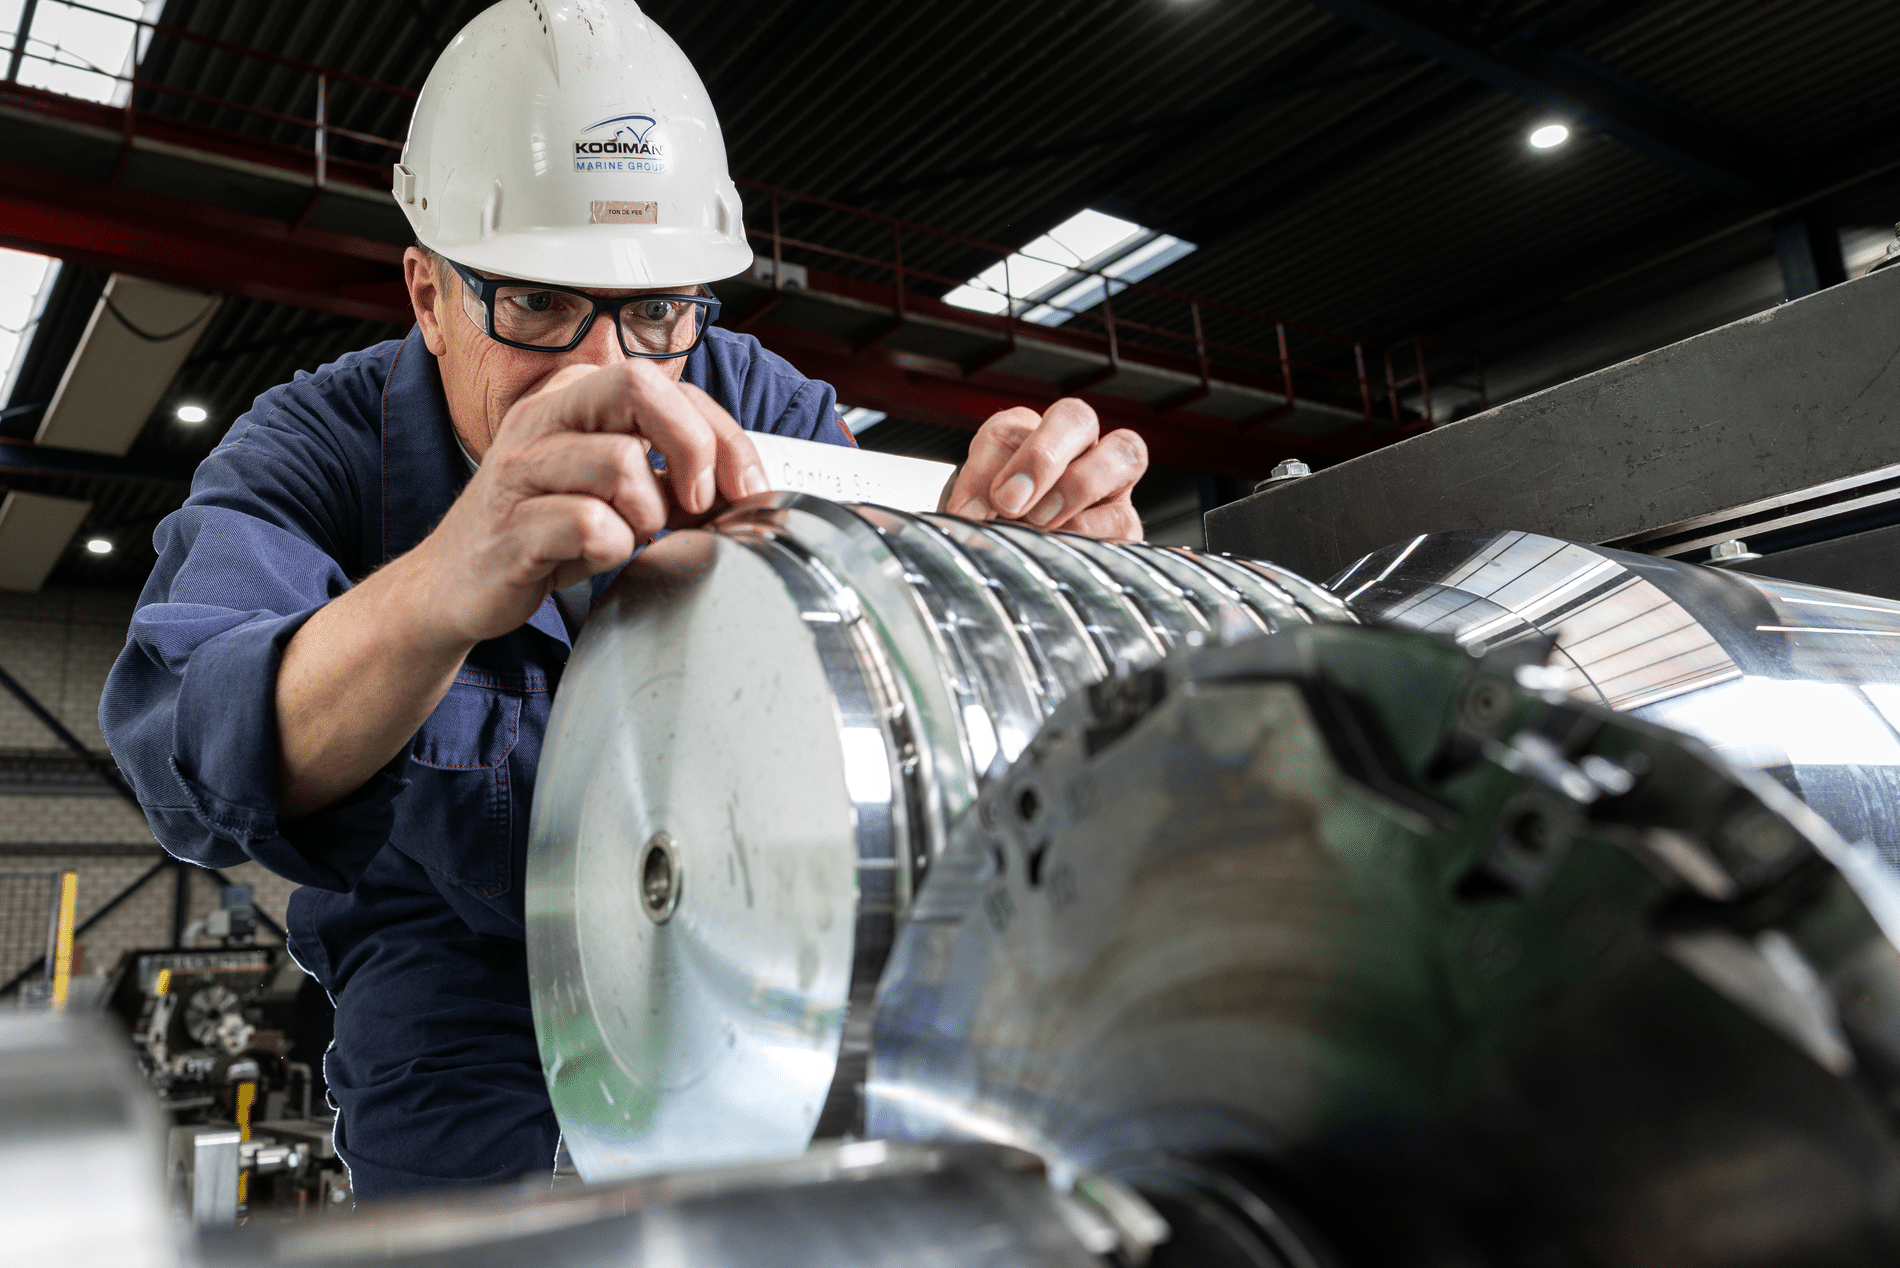
En raison des exigences élevées en matière de qualité de surface, l’équipe Kooiman a divisé l’opération en deux coupes. Pendant l’utilisation, l’outil fraise le filetage circulaire à une vitesse de coupe de 220 m/min, avec une surépaisseur de finition de deux millimètres. La finition s’effectue à une vitesse de coupe de 280 m/min. La durée de vie réalisable est de trois filets usinés par arête de coupe. Au total, les deux opérations d’usinage prennent environ trois heures. Le processus de fraisage s’effectue à sec. « Les performances de l’outil nous ont totalement convaincus. Par rapport au processus d’usinage précédent, la qualité obtenue est bien supérieure », déclare Lawrence Kooij, responsable de production chez Kooiman.
Les filetages circulaires transmettent des forces élevées grâce à une répartition uniforme de la force et à un guidage précis du filetage. La forme cylindrique et les filets continus assurent une plus grande surface de contact entre le profil du filetage et la rainure, ce qui réduit la perte de contact et absorbe la charge. Grâce à la répartition uniforme de la force le long du contour du filetage, la capacité de charge et la rigidité augmentent, tandis que la torsion et la contrainte de flexion diminuent. Les filetages ronds permettent d’obtenir une grande rigidité de la broche et de l’écrou, un jeu réduit et un assemblage vissé stable sur de longs rapports de transmission. Cela s’avère particulièrement avantageux en cas de vibrations ou dans les applications où la sécurité est cruciale.
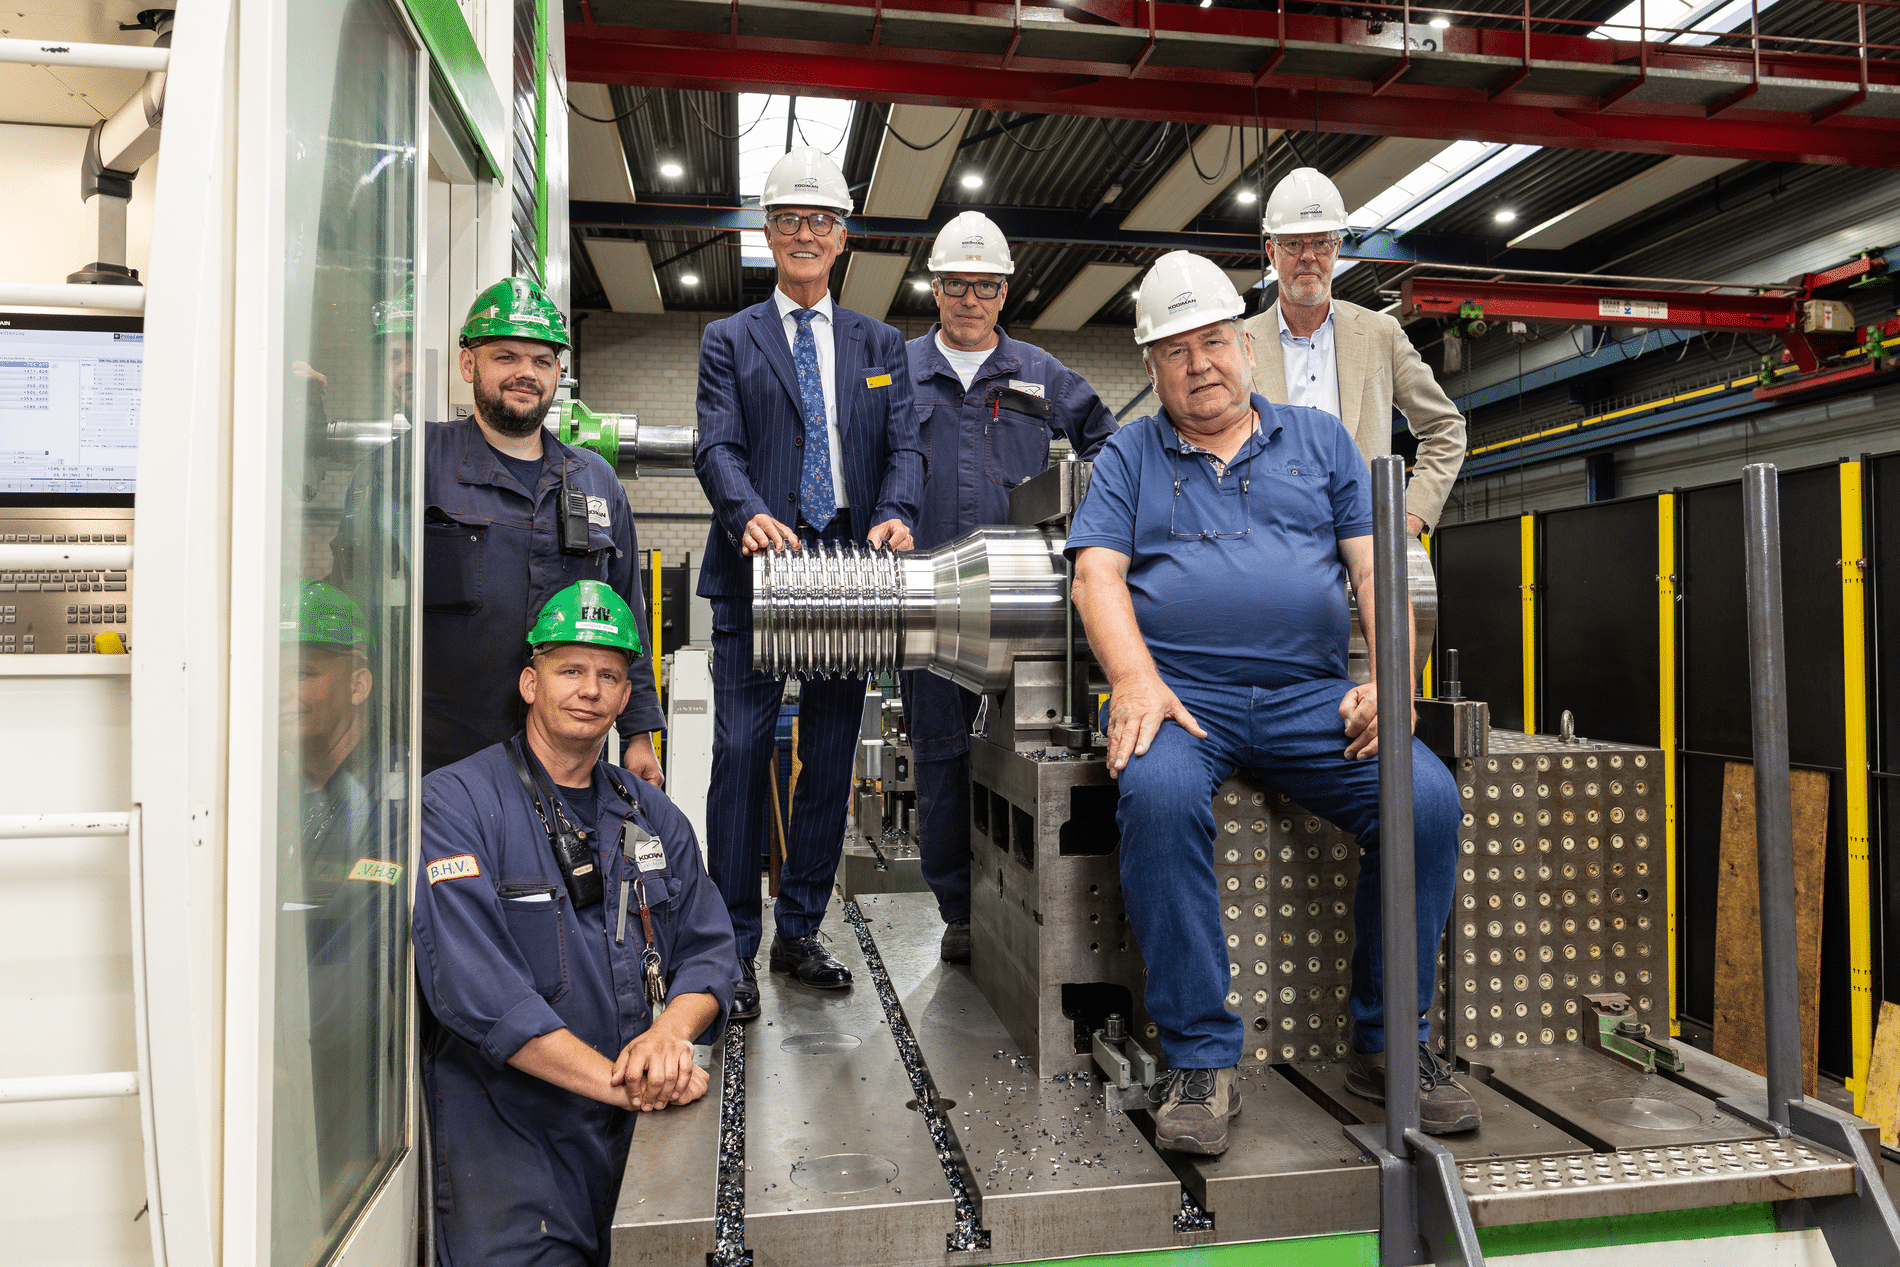
Encore une belle évolution pour Nijland et Kasper. La collaboration de plusieurs décennies entre ces deux hommes a également donné naissance à une amitié solide qui dépassait les limites professionnelles. Les voyages en commun et les longues discussions dans les hôtels ont permis d’établir une relation fondée sur la confiance et le respect. Il n’y a jamais eu de problème qu’ils n’aient pu résoudre ensemble, ni de conflit qu’ils n’aient pu surmonter grâce à des discussions franches et à une approche axée sur les solutions. Ce lien a rendu leur collaboration non seulement productive, mais aussi épanouissante, car amitié et vie professionnelle ne faisaient plus qu’un. Aujourd’hui, ils prennent tous deux leur retraite. « C’est au tour des jeunes, qui sont déjà motivés et prêts à prendre le relais », souligne Joop Nijland.
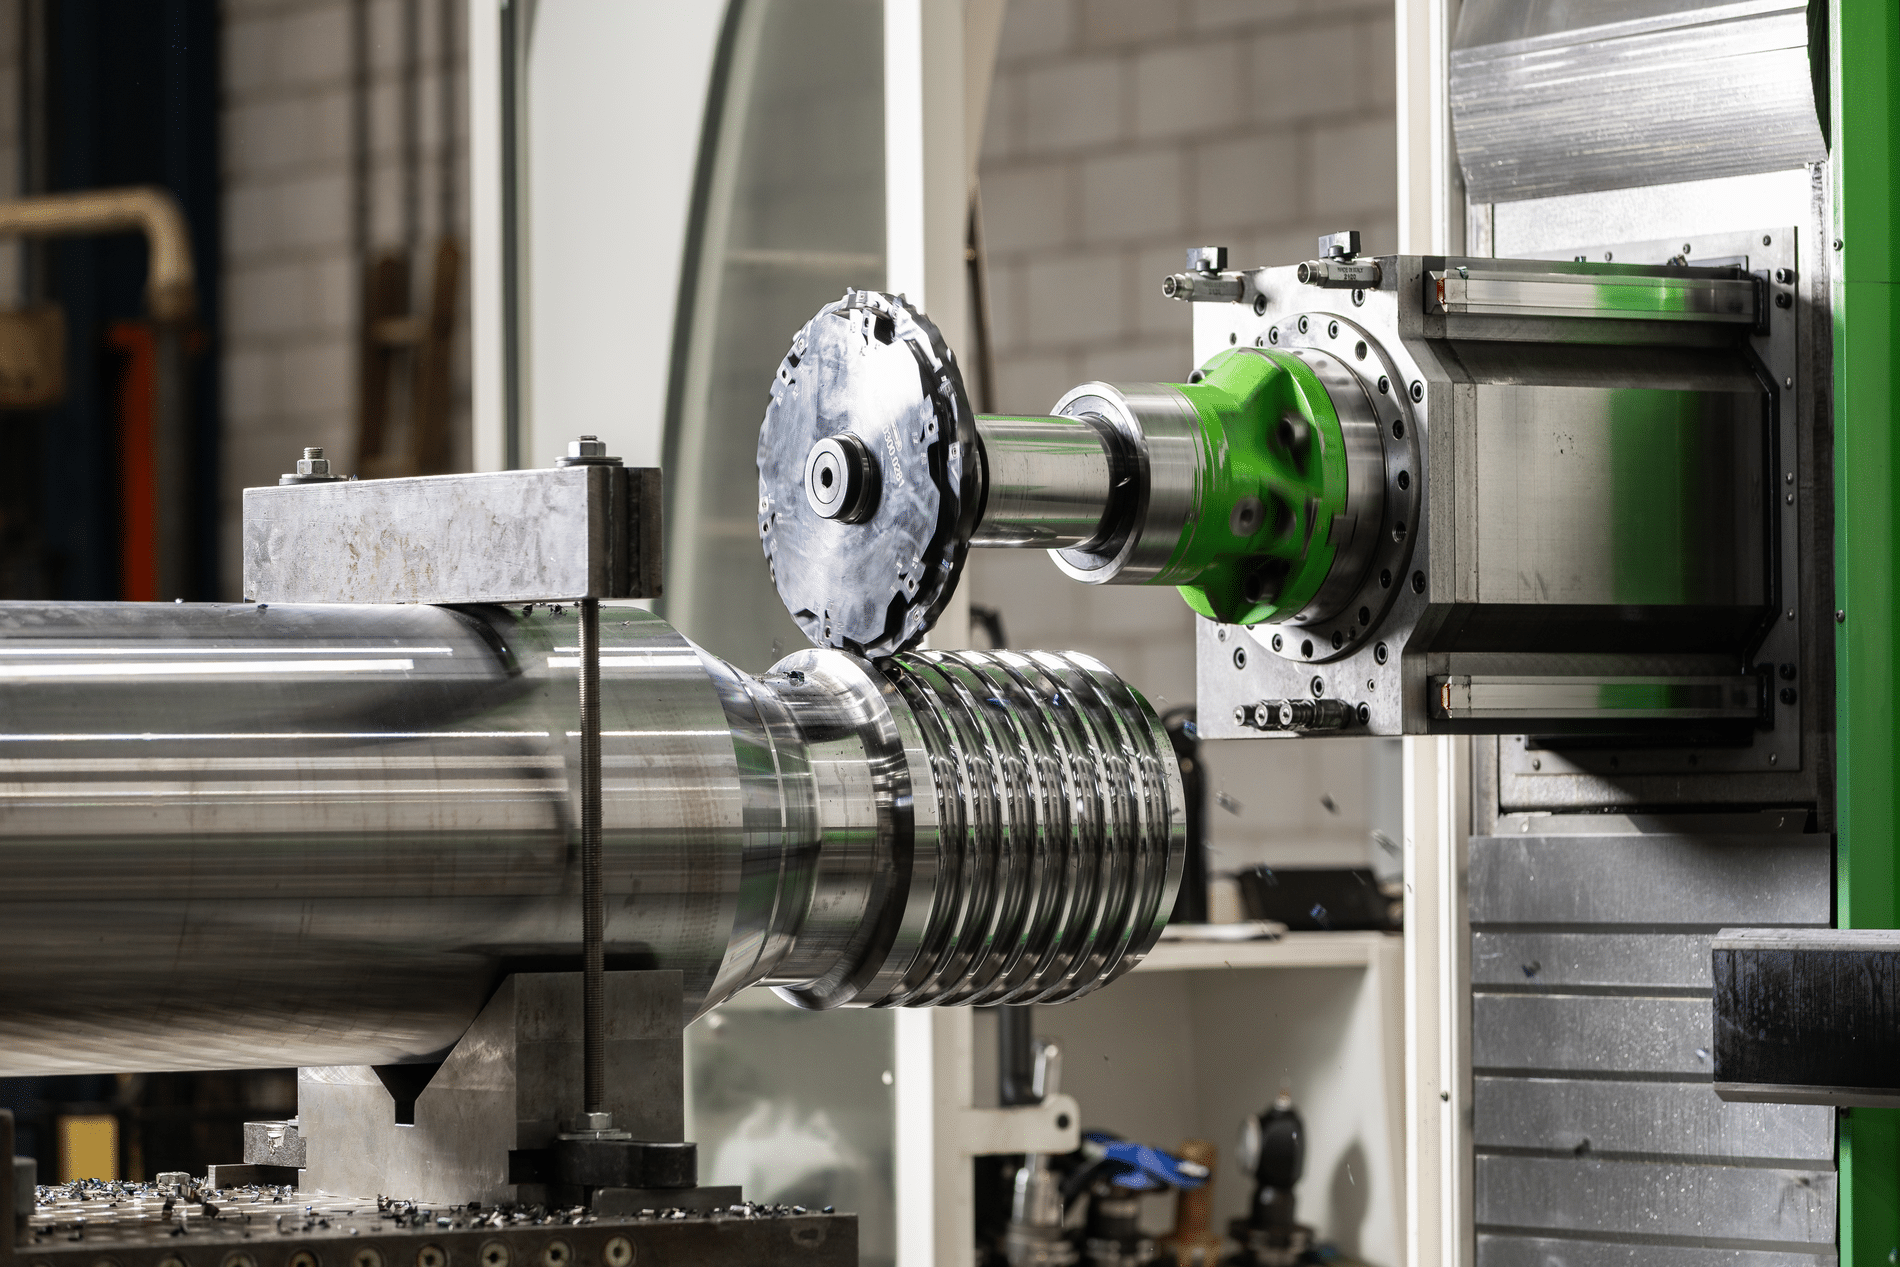
La collaboration de longue date entre Kasper et Nijland montre à quel point des solutions d’outillage créatives peuvent améliorer considérablement la qualité de la production. Le développement conjoint du système de filetage circulaire de Horn garantit une longue durée de vie et des temps d’usinage réduits.
Au cours de trois décennies, des idées ont été mises en œuvre avec succès, une relation de confiance s’est établie et une amitié solide s’est finalement nouée. Le Kooiman Marine Group n’est pas le seul à avoir bénéficié de ce duo, de nombreux autres clients en ont également profité.
Si tel est le cas, veuillez contacter Hartmetall-Werkzeugfabrik Paul Horn GmbH.
 Prendre contact
Paul Horn GmbH has been developing and producing grooving, side turning and slot milling tools since 1969; these tools occupy a leading position in the market. Our products are used by automotive, general engineering, aerospace, hydraulics /pneumatics, jewellery and medical equipment manufacturers. The company, currently has around 900 employees in Germany and 500 elsewhere. It, […]
Voir le profil de l'entreprise